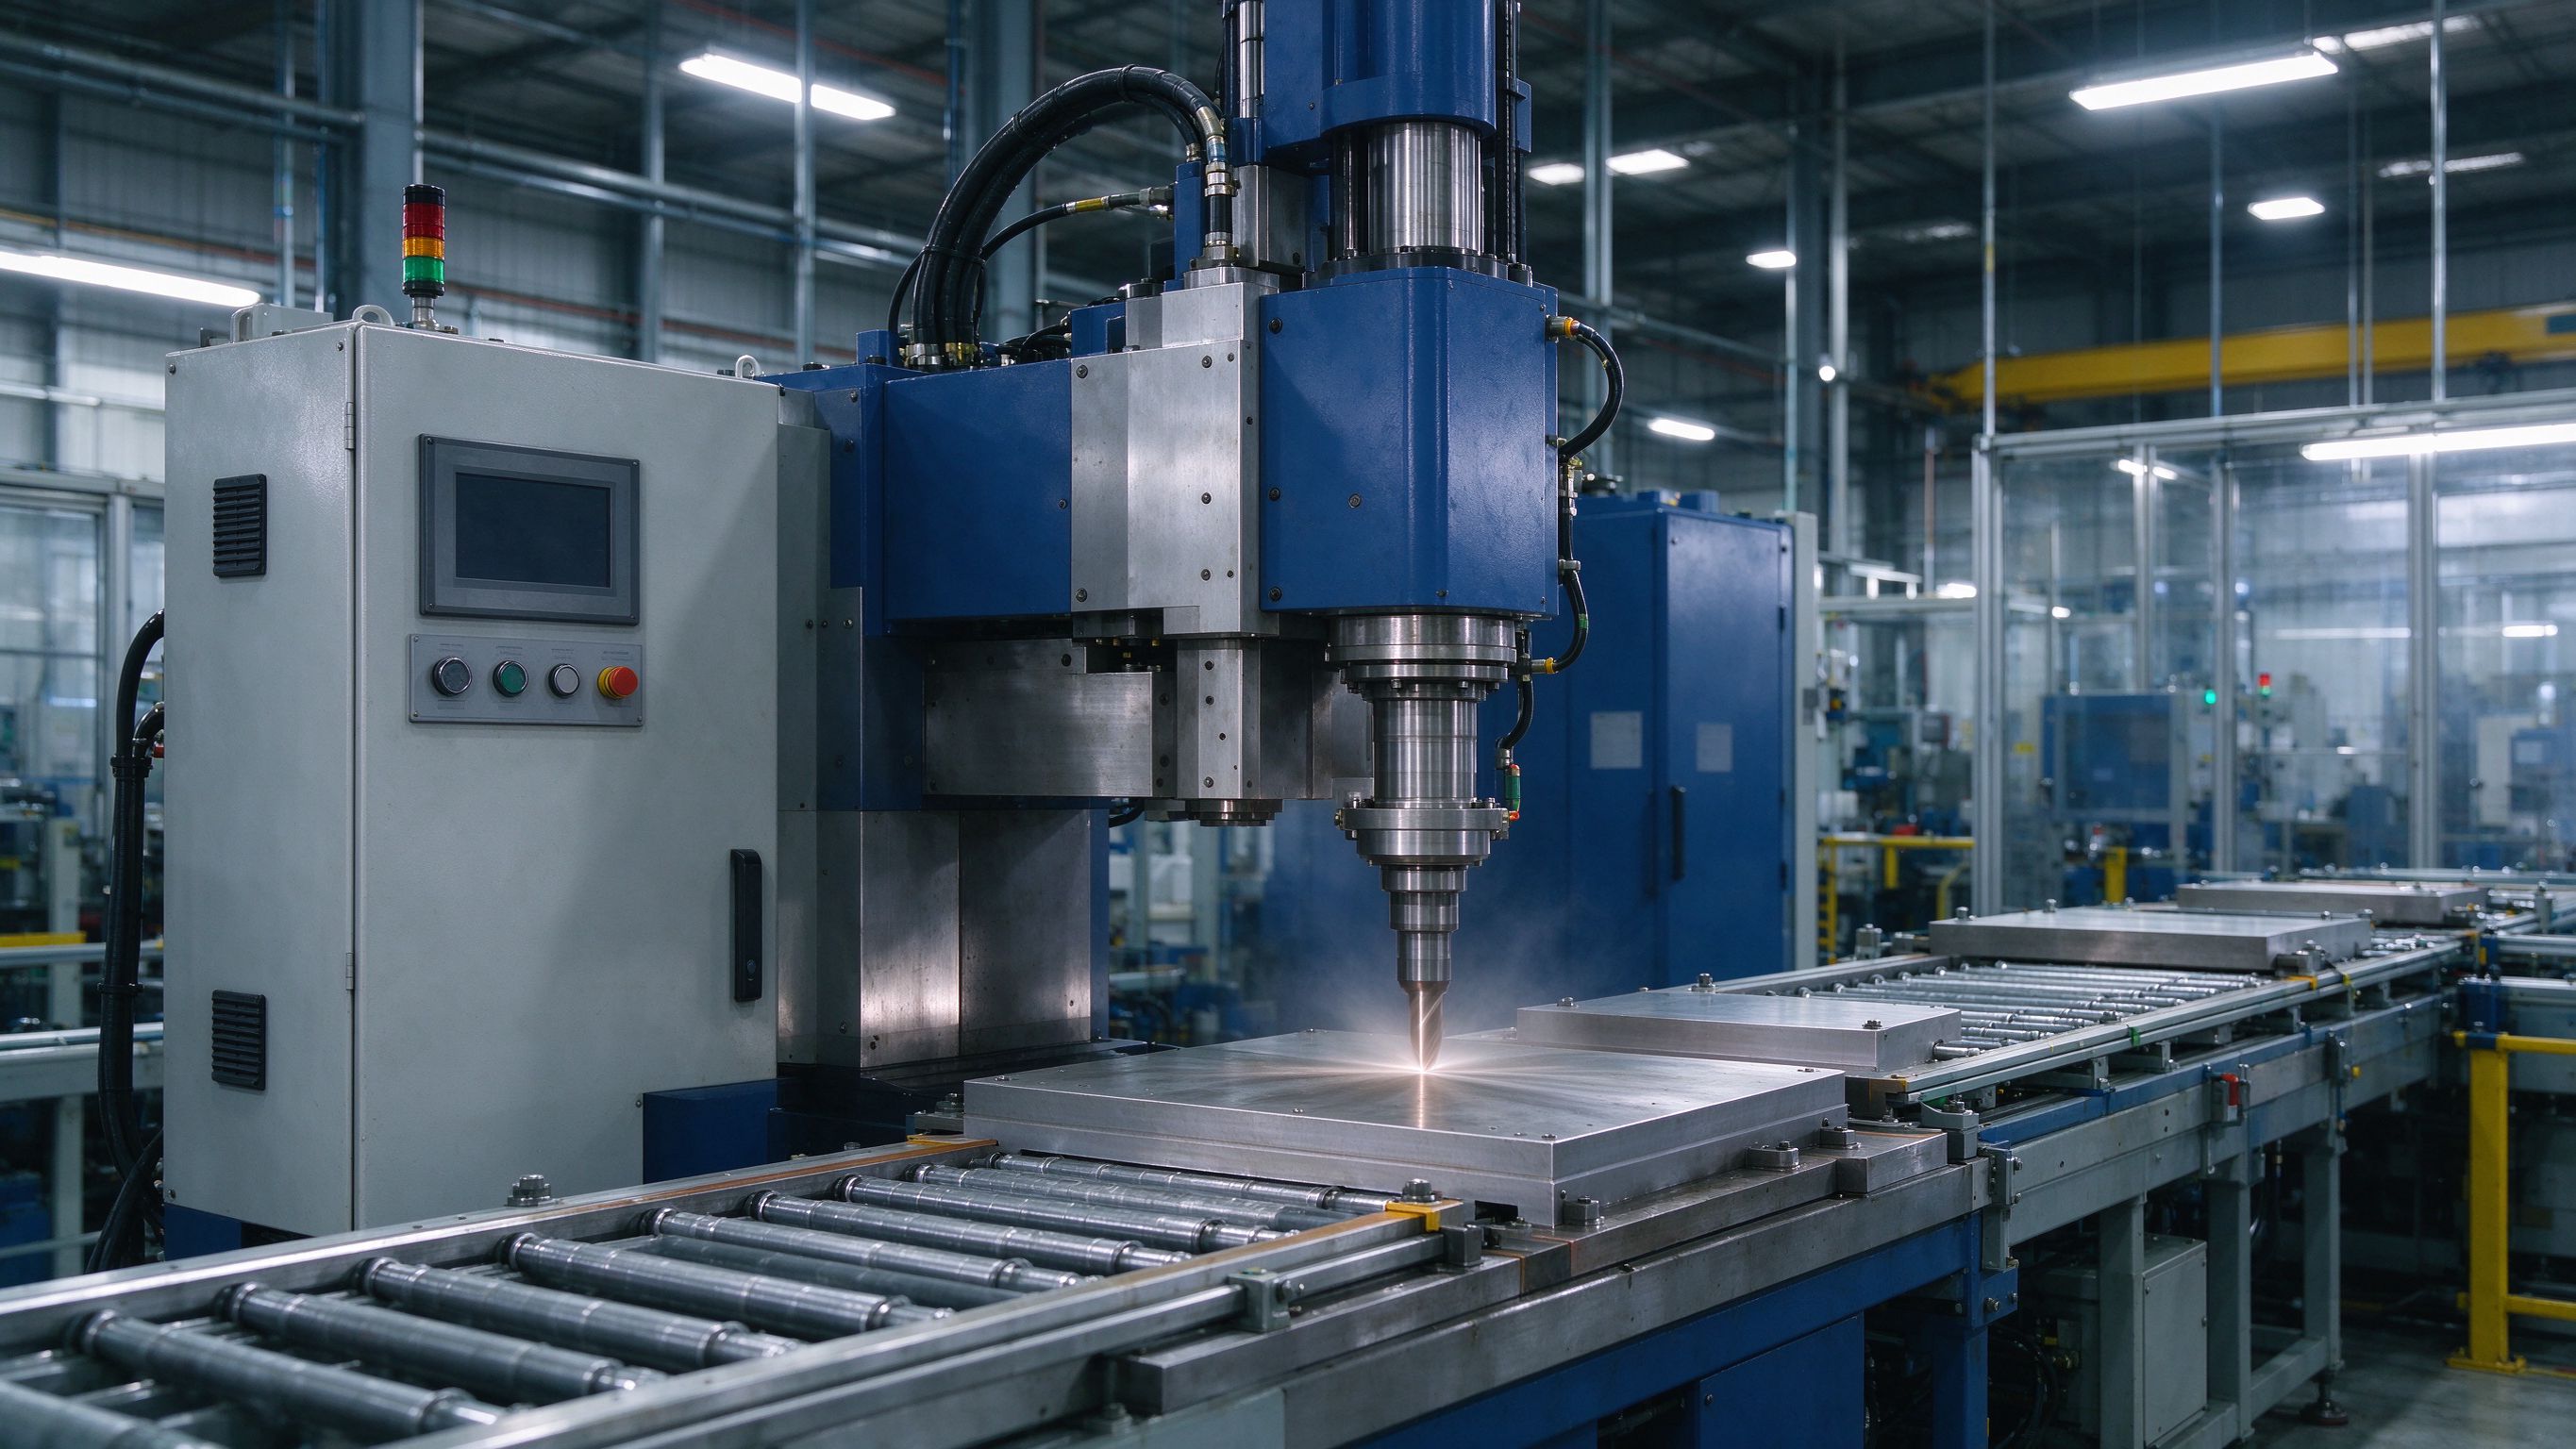
搅拌摩擦焊监测的需求梳理围绕焊接可靠展开。建议观测搅拌头;主轴;产线输送;设备状态;供电稳定性,各项是否配置取决于现场对象、管理问题和可执行的维护条件。
内容概览
场景判断与工程重点
搅拌摩擦焊监测的需求梳理围绕焊接可靠展开。建议观测搅拌头;主轴;产线输送;设备状态;供电稳定性,各项是否配置取决于现场对象、管理问题和可执行的维护条件。
场景主要风险
- 头异常影响焊缝,温度监测是核心
- 主轴异常影响焊接,振动监测是保障关键
监测目标
- 围绕焊接可靠明确需要回答的节拍问题
- 关联搅拌头、主轴、输送与设备
- 建立可追溯的标定与焊接记录
建议监测指标
| 监测对象 | 作用 | 建议级别 |
|---|---|---|
| 搅拌头 | 搅拌头运行与温度监测。选型核查:运行信号、温度。解释限制:头异常影响焊缝 | 按监测任务评估,不默认全部配置 |
| 主轴 | 主轴转速或振动监测。选型核查:转速、振动。解释限制:主轴异常影响焊接 | 按监测任务评估,不默认全部配置 |
| 产线输送 | 输送线运行与位置监测。选型核查:运行信号、位置。解释限制:输送异常影响节拍 | 按监测任务评估,不默认全部配置 |
| 设备状态 | 焊机设备运行监测。选型核查:运行信号。解释限制:设备故障影响生产 | 按监测任务评估,不默认全部配置 |
| 供电稳定性 | 电压与接地监测。选型核查:量程、位置。解释限制:供电异常影响设备 | 按监测任务评估,不默认全部配置 |
系统架构
- 感知:按搅拌头区、主轴区与输送区选取测项
- 采集:校验接口、时钟、单位与本地缓存
- 传输:现场核查防振、防噪声与车间条件
- 应用:关联测点、报警、焊接与处置责任
布点原则
- 将产线划分为搅拌头区、主轴区与输送区等单元
- 按各测项的安装要求核对防振、量程与维护通道
- 在图纸登记搅拌点、主轴点与输送位置
采样与告警
根据焊接节拍与振动的变化时间尺度确定采样、统计和上报周期。不同工位应分别核查带宽、功耗、存储和响应时效,先试运行再确认参数。
场景方案与监测体系
搅拌摩擦焊监测属于工业设备场景,监测设计应先由厂务明确产线布局、焊接工艺与安全要求等管理问题,再逐项核对测量对象与安装条件。可比较的技术路线包括:搅拌头采用运行信号或温度,应核对称程与位置;主轴采用转速或振动;输送采用运行信号或位置;设备采用运行信号。各测项应按用途取舍,避免把一般产线监测清单直接套到搅拌摩擦焊。现场还需防振、防噪声与车间条件,量程与报警等级经现场调查和正式技术文件确认。
实施步骤与交付成果
先收集产线布局、焊接工艺、安全要求和监测目的;现场逐项核实搅拌头、主轴、输送与设备的可测性与安装条件。形成测点图、接口表、供电预算和待确认清单。试运行后核对时间、单位、基线、缺测和异常复核流程,完成资料移交。
数据质量与现场验证
投运验收:建立测点编号、位置、量程及时间基准。针对本场景需要注意:头异常影响焊缝;主轴异常影响焊接;输送异常影响节拍;设备故障影响生产;供电异常影响设备。投运时对照焊接记录、振动数据或适用的基准方法检查变化趋势,记录校准、缺测和异常复核。参考仪器的单项规格不能直接等同于现场整套系统的精度。
应用条件与运维重点
运维计划应落实到各测项的标定、清洁、设备复核与记录,保留更换前后对照。头异常影响焊缝;主轴异常影响焊接;输送异常影响节拍;设备故障影响生产。发现异常时同时复核搅拌头、主轴与输送记录,按项目责任流程决定是否停机或检修。可围绕项目提供需求梳理、技术路线比较、设备选型与集成方案沟通。项目实施前核查设备适用性、交期、现场验证和售后责任,并确认合同交付范围。
深化要点与实施说明
搅拌摩擦焊监测体系的核心是搅拌头兜底与主轴把关。搅拌头温度或运行异常使焊缝不均匀,运行信号或温度连续掌握,异常报警停机检修。主轴转速或振动偏离影响焊缝成型,转速或振动连续掌握,超限报警调主轴。输送线运行或位置偏离影响工件节拍,运行信号或位置连续掌握,异常报警调整。焊机设备故障使焊接中断或报警,运行信号实时掌握,故障报警及时检修。电压波动或接地不良影响焊机设备精度,电压或接地监测连续掌握,异常报警稳压。监测设计先划分搅拌头区、主轴区与输送区单元,再按防振防噪声与车间条件核查布点;产线布局与焊接工艺由厂务依据工业设备文件确认,数据解释以焊接记录与振动数据为准。
现场实施与运维建议
进入设计前复核场景边界、代表性测点、供电通信和安全作业条件;投运后将设备维护、人工巡查和异常处置纳入同一记录流程。
常见问题
搅拌头异常为什么影响焊缝质量情况?
搅拌头温度或运行异常使焊缝不均匀,运行信号或温度连续掌握;异常报警停机检修,相关数据应留档并定期复核并留档复核。
主轴异常为什么影响焊接稳定情况?
主轴转速或振动偏离影响焊缝成型,转速或振动连续掌握;超限报警调主轴并记录台账,运维记录需与运行台账互证并定期检查。
产线输送异常为什么影响生产节拍?
输送线运行或位置偏离影响工件节拍,运行信号或位置连续掌握;异常报警调整并留档复核,应结合现场条件与正式文件确认。
焊机设备故障为什么影响生产情况?
焊机设备故障使焊接中断或报警,运行信号实时掌握;故障报警及时检修并记录台账,并定期检查与归档并记录台账。
焊机设备供电异常为什么影响运行?
电压波动或接地不良影响焊机设备精度,电压或接地监测连续掌握;异常报警稳压并留档复核,相关数据应留档并定期复核。
焊机仪表安装有哪些防振防噪声要求?
车间有振动与噪声风险,仪表须防振防噪声并便于维护与定期标定,安装位置须远离搅拌头作业区并符合工业设备安全规范。
内容边界与下一步
本页为场景需求与技术路径参考,不代表已实施客户案例或现货产品承诺。正式型号、参数、完整方案与资料下载请核对 xmsiyb.com;项目阈值、资质和验收要求由责任方依据适用文件确认。
欣仰邦正式产品与工程方案 ↗核对正式型号、参数和交付范围
SIYB 技术知识库 ↗进一步了解测量原理与技术方法