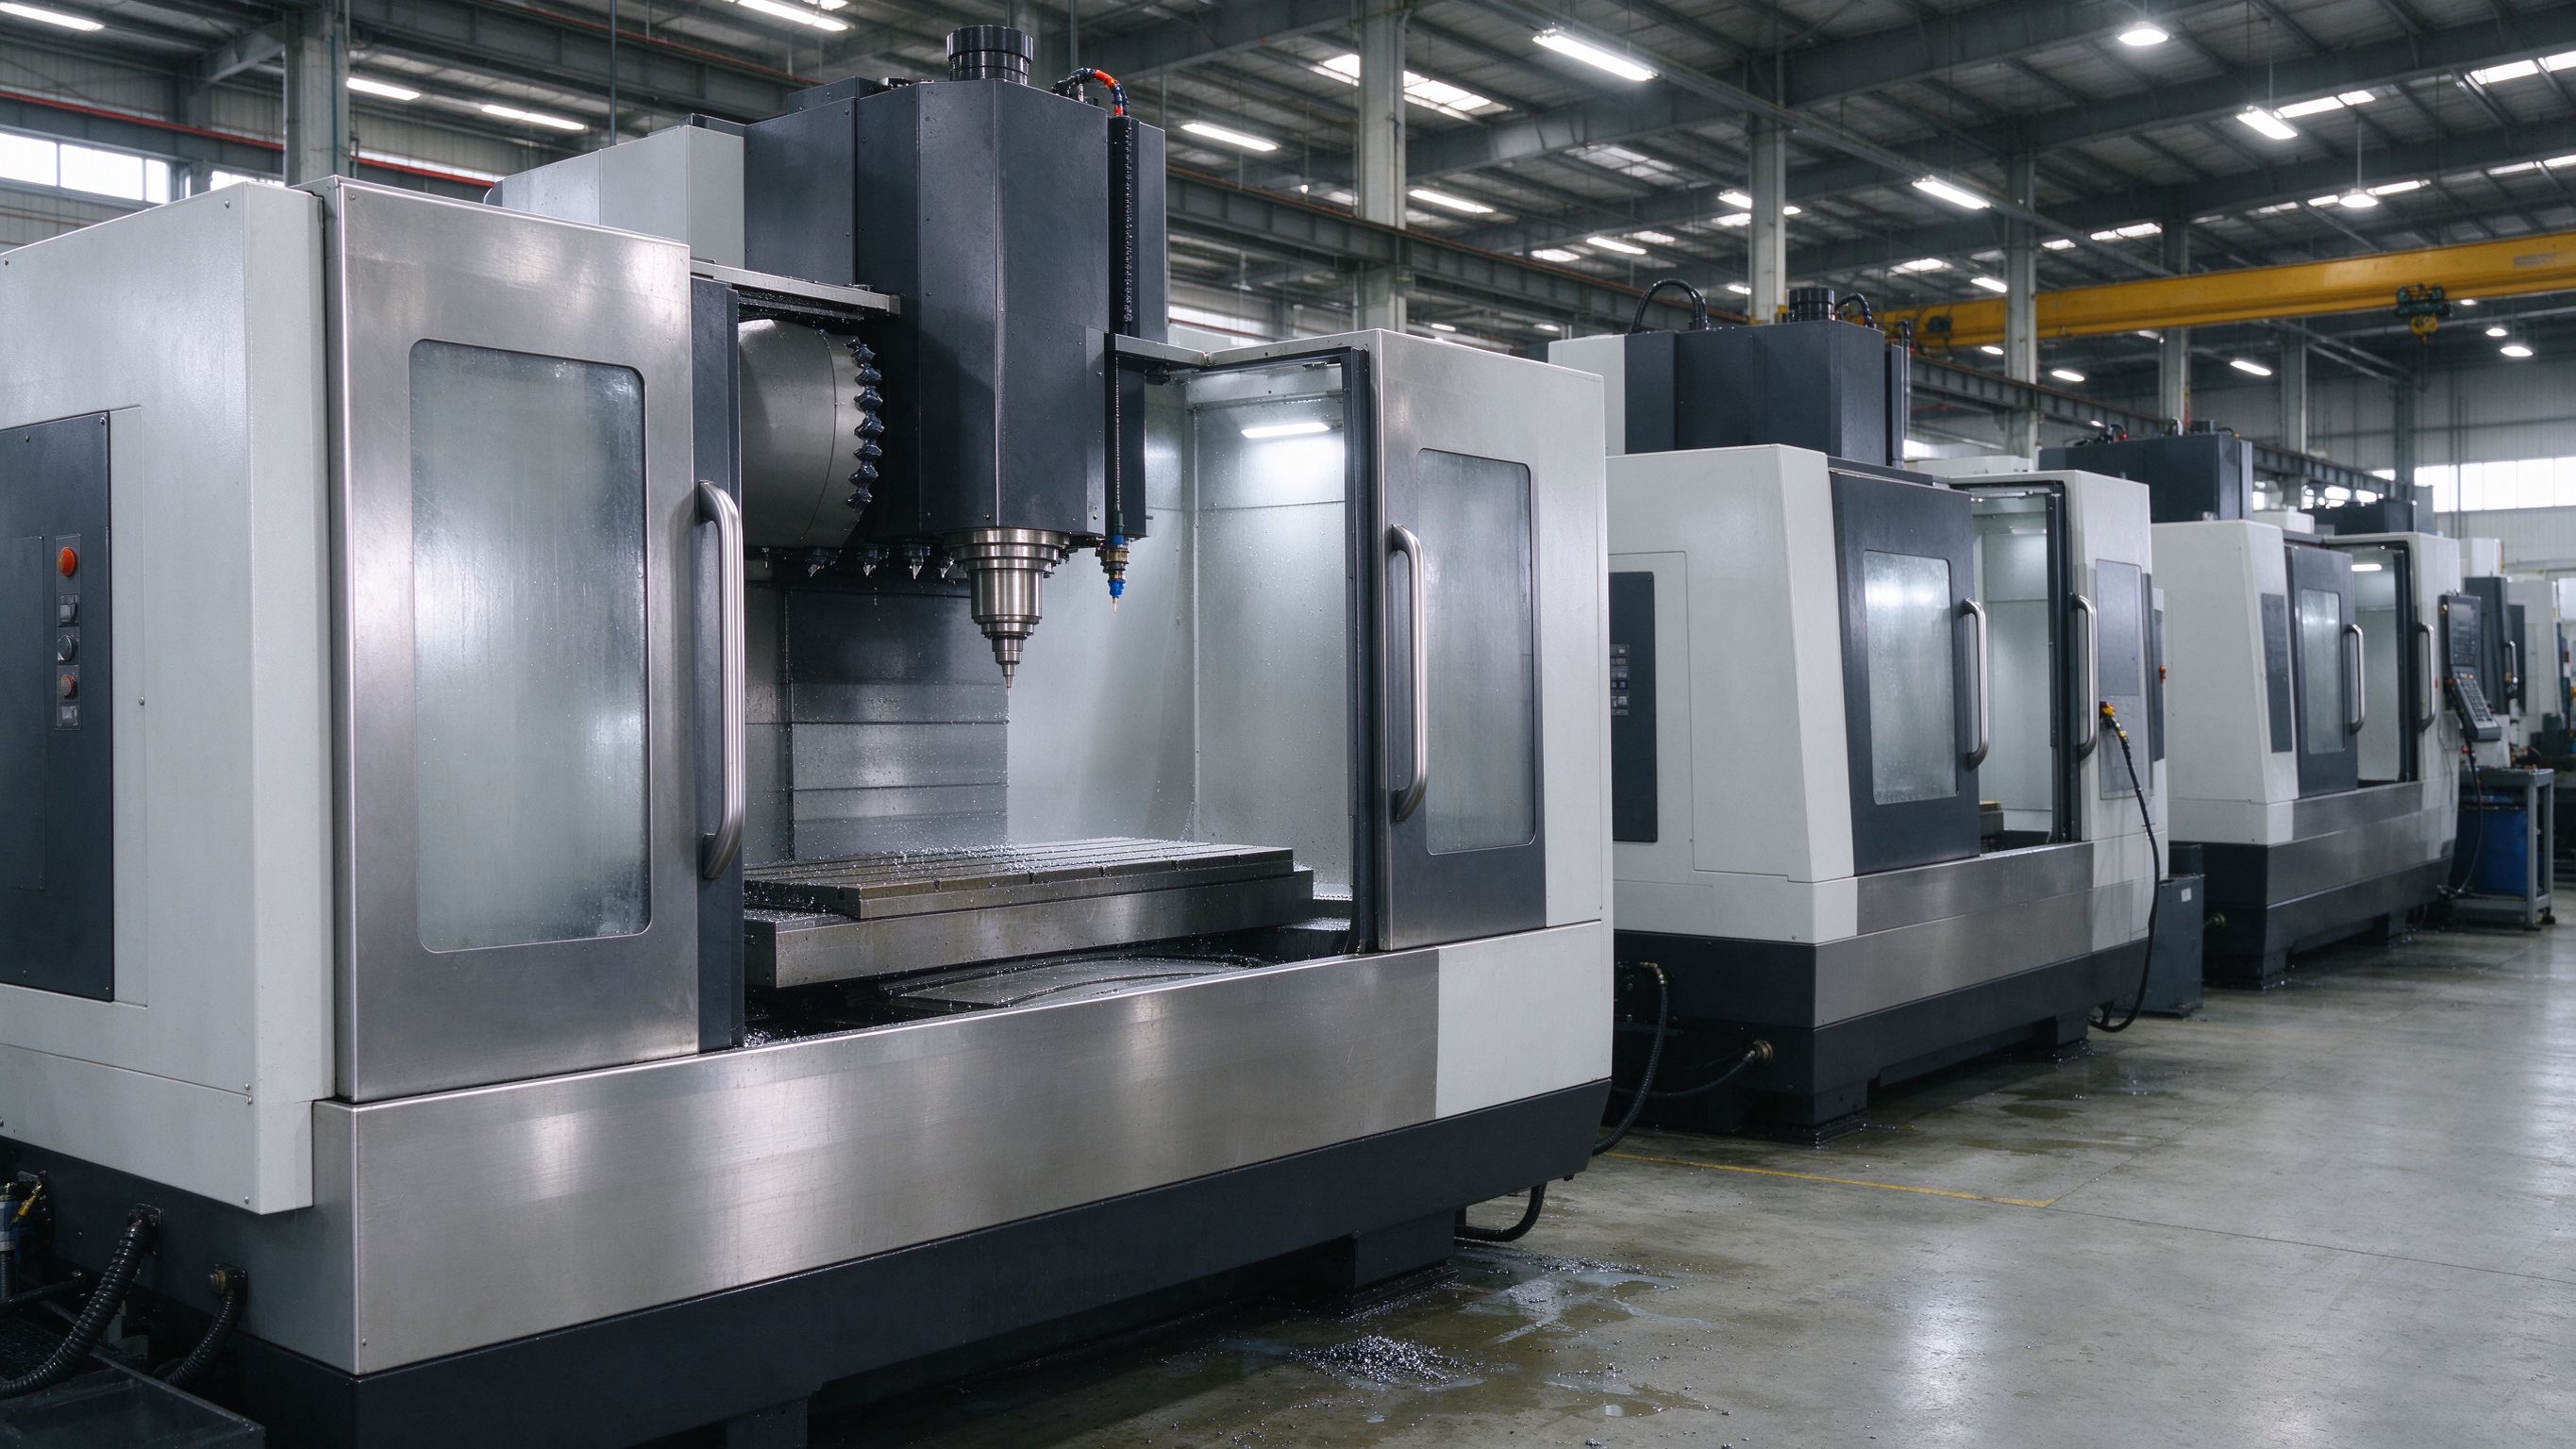
数控机床与加工中心监测项目首先要区分设备年限、加工工况、班次安排和维护体制四类边界,以及主轴过热、刀具磨损、传动劣化和处置延迟四类风险。行业入口应把主轴温度、振动、电流和冷却状态分开,避免把单个振动传感器描述成完整的加工精度保障系统。采样频率、报警阈值、标定周期和点检联动应在立项时纳入设计。
行业范围与监测目标
数控机床与加工中心状态监测行业页用于建立金属加工设备风险对象与监测任务之间的联系。主轴、刀库、进给丝杠、导轨与冷却系统等对象的失效模式与处置流程不同,不能用一套传感器清单覆盖所有机床。项目应结合设备年限、加工工况、班次安排和维护体制分层确定建设重点。
行业页用于识别需求和进入具体场景。区域风险筛查、重点对象连续监测、异常后的现场复核属于不同任务,应分别定义覆盖范围、数据用途与责任流程。
风险对象与监测证据怎么对应
下表用于项目前期梳理,不是通用设备清单。每项观测都应说明要回答的问题、点位代表范围和数据限制。
| 对象/任务 | 需要识别的问题 | 可考虑的观测证据 | 设计与解释边界 |
|---|---|---|---|
| 主轴单元 | 主轴轴承与电机温升 | 温度传感器;振动;转速信号 | 主轴判断需结合转速与切削负荷 |
| 刀库与换刀 | 换刀机构状态与刀具磨损 | 电流;换刀次数;点检记录 | 刀具判断需结合工序与材料 |
| 进给丝杠 | 传动阻力与振动趋势 | 振动;电流;保养记录 | 丝杠判断需结合行程与转速 |
| 导轨副 | 导轨润滑与磨损状态 | 振动;点检;润滑记录 | 导轨判断需结合润滑周期 |
| 冷却系统 | 冷却液温度与液位 | 温度;液位;流量 | 冷却判断需结合环境温度 |
| 电气回路 | 主轴与进给负载电流 | 电流采样;工序对照 | 电流判断需结合加工程序 |
| 振动传感器 | 传感器固定与标定 | 标定记录;安装位置;比对数据 | 振动传感器需定期比对校准 |
| 测温传感器 | 测温准确性 | 标定记录;比对数据 | 测温需结合安装位置与热传导 |
| 供电与通信 | 供电与数据回传 | 供电状态;通信状态;缺测记录 | 现场供电需与采样周期匹配 |
| 加工工况 | 工序变化与负载关系 | 加工程序;电流;温度 | 工况判断需结合工序切换 |
| 点检衔接 | 点检与在线一致 | 点检台账;尺寸抽检;在线数据 | 一致性需定期比对,口径需统一 |
| 极端工况 | 连续加工与异常工况数据 | 班次记录;温度记录;应急预案 | 极端工况数据需重点保障,缺测需说明 |
| 历史基线 | 温升与振动基线建立 | 历史趋势;基线库;报警记录 | 基线需按工序与转速更新 |
| 数据平台 | 预警误报漏报与处置延迟 | 预警记录;处置执行记录 | 联动逻辑需经试运行验证,责任岗位需明确 |
| 停机窗口 | 停机检修与在线互证 | 检修记录;振动趋势;缺陷处理 | 停机检查需结合在线证据安排 |
监测数据用于补充现场认知和连续观测,不能脱离设备年限、加工工况、人工点检、保养记录及责任机制单独得出停机决策。报警阈值和处置等级应由项目依据设备工况与主管机制确定,本页不提供通用阈值。
项目前期建议准备的资料
资料齐全度会影响布点、技术比较和预算判断。暂时无法提供的项目,应标记为待勘察或待确认事项。
- 已有机床台账、设备年限、加工工序与保养记录;缺失项需列为现场调查任务
- 测点布局、传感器选型、量程与报警阈值配置
- 点检记录、刀具寿命管理和近期设备状态资料
- 供电、通信、标定条件与责任联系人
- 按场景逐项确认客户责任主体、量测对象、技术路线和数据解释限制;文中量程精度为常见工程范围,正式参数以产品资料为准。
从需求梳理到运行验收
| 阶段 | 建议形成的工作结果 |
|---|---|
| 资料筛查 | 形成机床风险清单和测点台账,不把未核实信息当作结论 |
| 现场复核 | 记录设备年限、测点条件、供电通信与加工工况 |
| 监测设计 | 将每项指标对应到待验证问题、传感器选型、阈值配置和责任人 |
| 安装联调 | 核对传感器固定、采样配置、标定比对、缺测告警与点检联动流程 |
| 运行复盘 | 结合点检、工序与保养记录解释趋势,按项目既定流程处置异常 |
运维与异常复核
运行阶段应保留测点位置、基准、校准和设备更换记录,并把缺测、通信中断、现场施工、环境变化和人工复测放在同一时间线上。出现异常时,先核查数据质量与工况背景,再按项目既定责任流程处理。
本页内容适用边界
监测数据用于补充现场认知和连续观测,不能脱离设备年限、加工工况、人工点检、保养记录及责任机制单独得出停机决策。报警阈值和处置等级应由项目依据设备工况与主管机制确定,本页不提供通用阈值。
页面中的观测方向属于前期分析参考;具体型号、量程、精度、认证、正式方案和资料下载,以欣仰邦官网正式资料及项目确认结果为准。
常见问题
数控机床主轴温度监测主要测什么?
主要关注主轴轴承与电机外壳温升、转速变化与切削负荷对应关系,温升异常常与润滑不良或轴承磨损相关,结合振动与电流可综合判断。
数控机床振动监测能发现哪些故障?
振动反映主轴轴承、丝杠与导轨的劣化趋势,常见于润滑不足、预紧力变化与部件磨损;振动趋势与保养、换刀记录互证,可辅助安排检修。
加工中心刀具磨损需要专门传感器吗?
通常通过主轴电流与切削功率的变化间接反映刀具磨损趋势,关键工序可辅以振动监测;直接刀具识别需结合机床数控系统信号,按项目确认。
机床进给电流监测有什么实际作用?
进给电流反映切削负载与传动阻力变化,电流异常波动可提示刀具磨损、丝杠阻力增大或夹具松动,需与工序程序对照分析。
机床在线监测如何与人工点检配合?
在线监测提供连续趋势,人工点检负责外观、听音与尺寸抽检,两者互补;预警记录与点检台账需带时间与位置互相印证。
数控机床报警阈值应当如何设定?
主轴温升与振动报警需结合转速、工序与历史基线分级设定;阈值由项目依据设备工况与维护机制确定,避免单一读数误报。
进入具体应用场景
继续查看各场景的监测指标、测量原理、实施与运维条件。
内容边界与下一步
本页用于项目前期需求分析和工程交流。文中量程、精度、采样周期等为常见工程范围,不是所有项目的强制清单;具体型号、量程、精度、认证、价格和正式解决方案以 xmsiyb.com 正式资料及项目确认结果为准。
查看欣仰邦正式产品与完整解决方案 ↗型号、正式参数、完整方案与资料下载以官方网站为准。